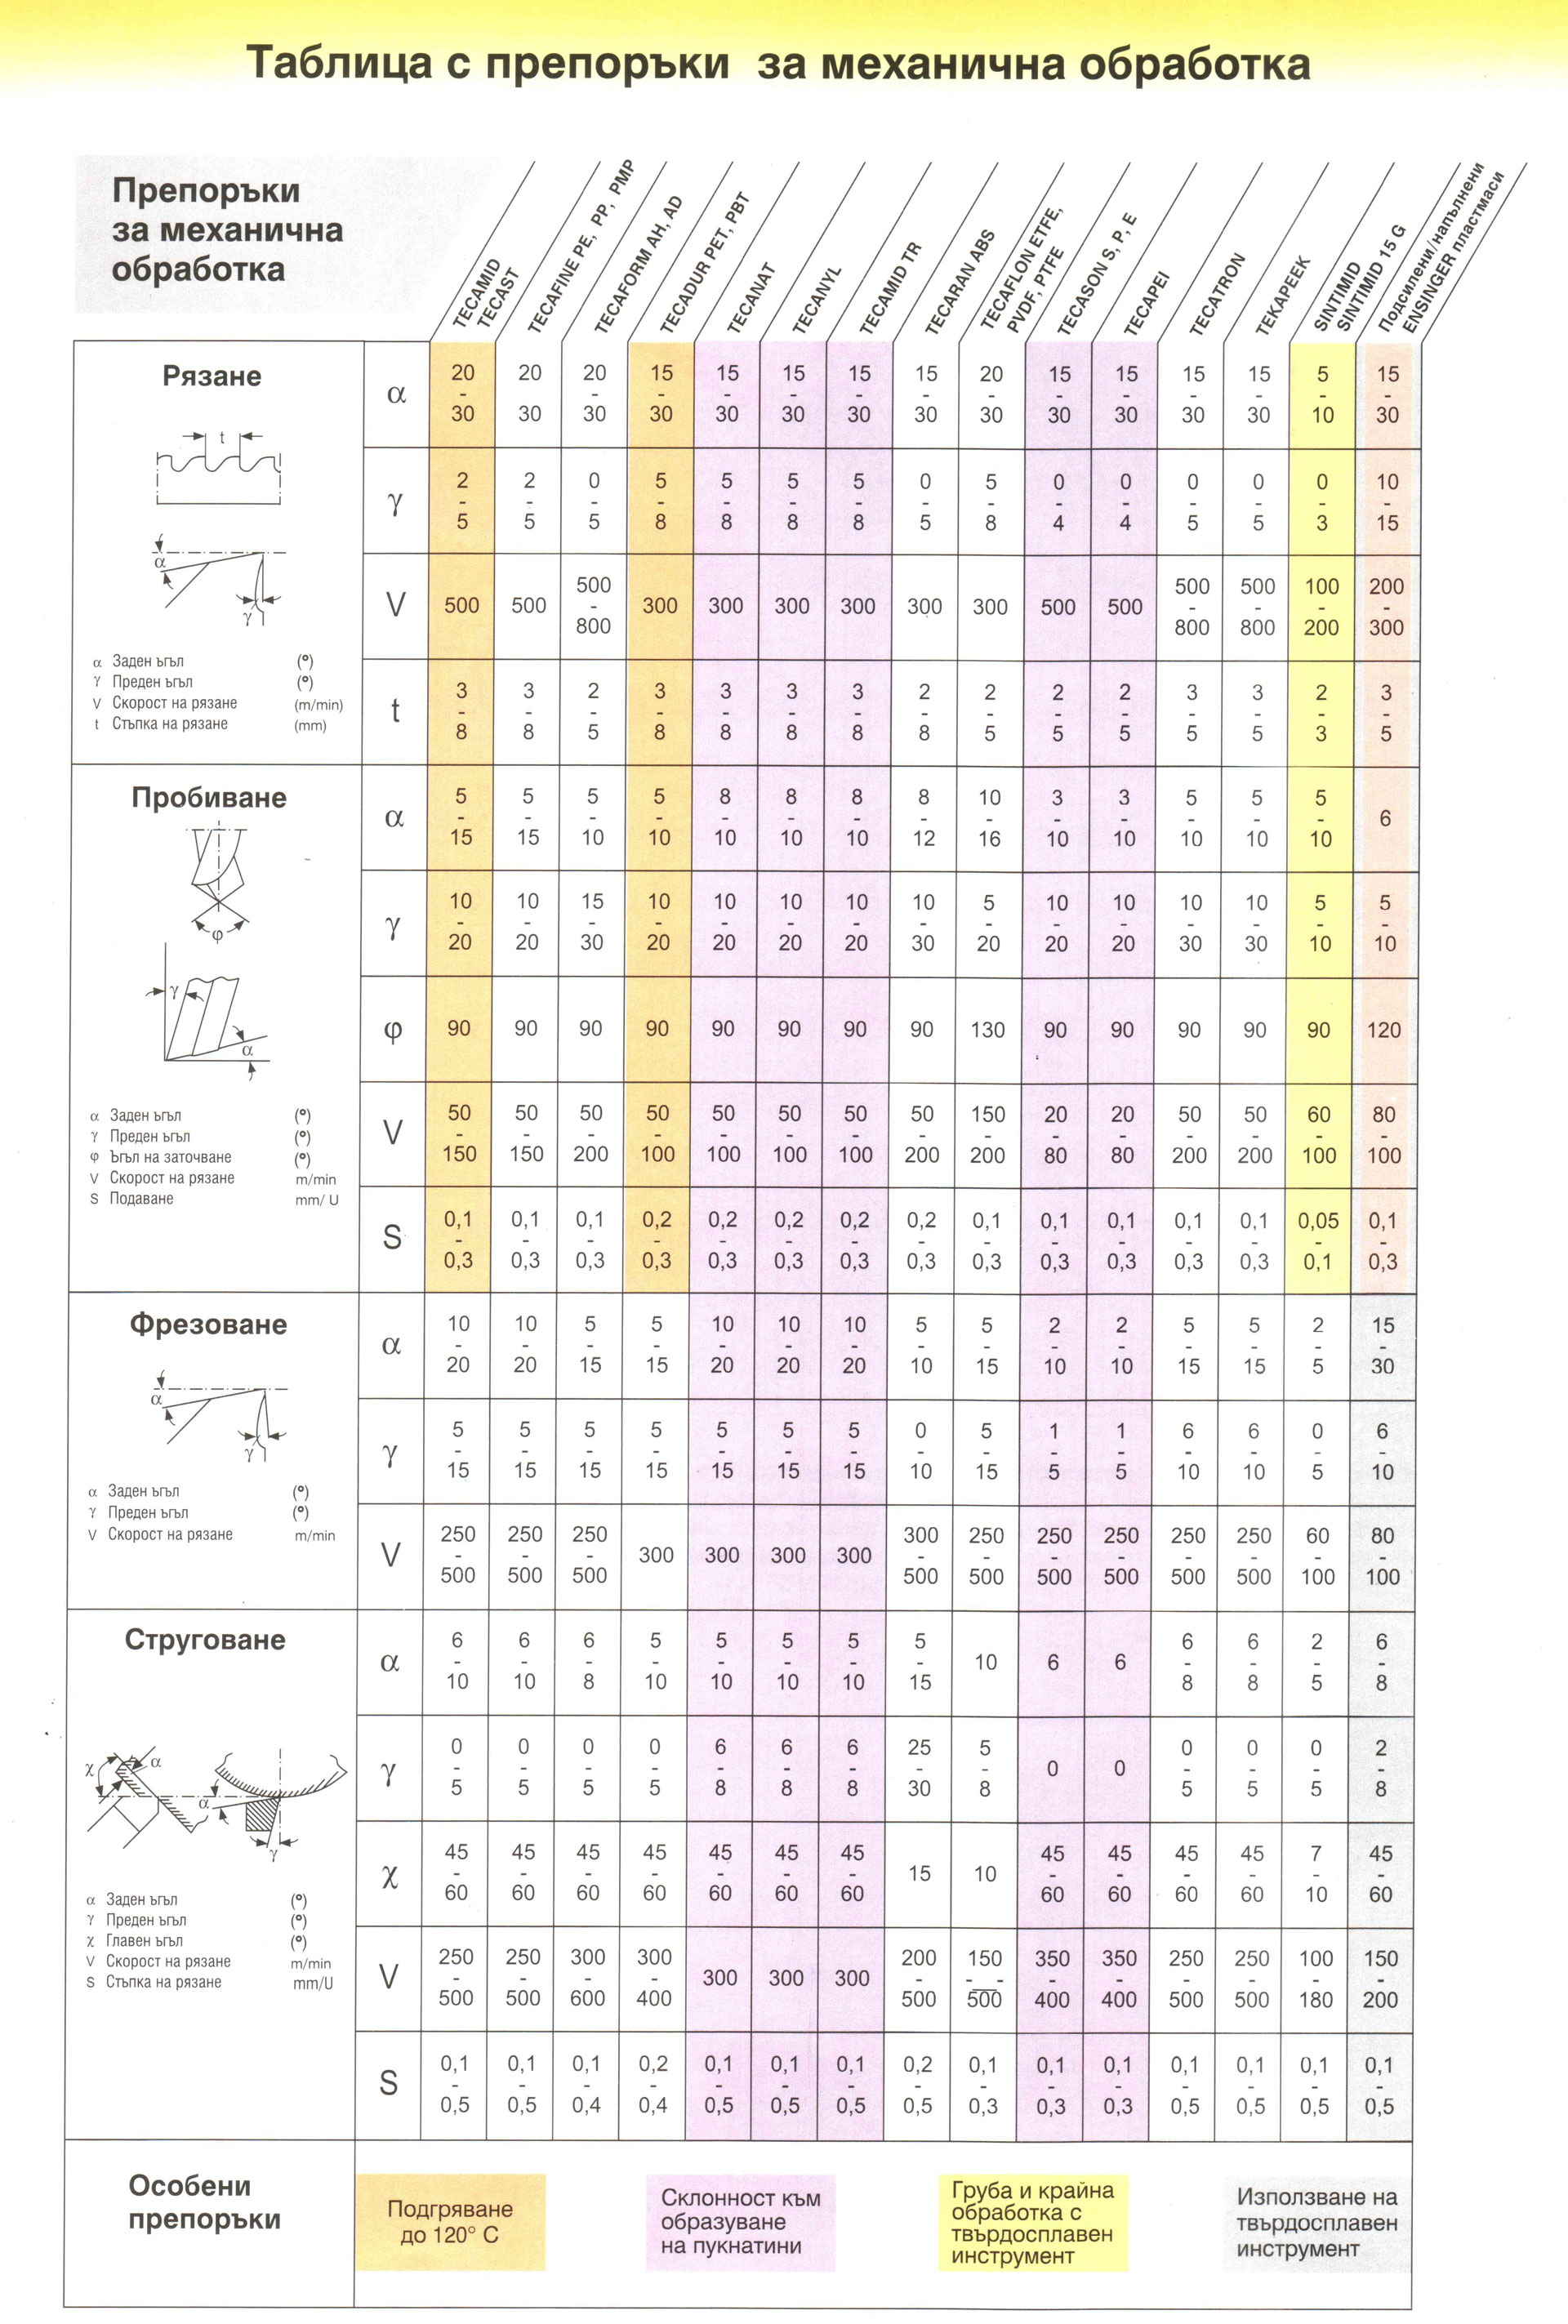
Техническите пластмаси се обработват чрез същите основни операции като металите — рязане, пробиване, фрезоване и струговане на конвенционални машини — но режимните параметри (ъгли на инструмента, скорост на рязане, подаване) са съществено различни, защото пластмасите имат по-нисък модул на еластичност, по-лоша топлопроводимост и различно поведение при триене от металите.
Защо режимите се различават от металообработката
Ниската топлопроводимост на пластмасите означава, че топлината от рязането не се отвежда бързо от зоната на рязане — прекалено висока скорост на рязане може да доведе до локално стопяване или залепване на материала към инструмента, вместо чисто отделяне на стружка. Затова при много технически пластмаси препоръчителните скорости на рязане са в подобен или дори по-нисък диапазон от металите, съчетани с остри режещи ръбове и добро отвеждане на стружката.
Предварително подгряване при определени материали
Някои материали (например ляти полиамиди от типа TECAMID/TECAST) изискват предварително подгряване до около 120°C преди механична обработка на дебелостенни заготовки — това намалява вътрешните напрежения и риска от напукване при рязане на голяма дълбочина. Този тип препоръка е специфична за конкретния материал и трябва да се провери преди обработка на нова заготовка.
Материали, склонни към образуване на пукнатини
Прозрачните и аморфни пластмаси (поликарбонат, полиетеримид и сходни) са по-склонни към образуване на микропукнатини при рязане с остри ъгли на инструмента или прекалено агресивно подаване. При тях е важно да се избягват резки промени в сечението на рязане и да се използват по-плавни ъгли на инструмента.
Подсилени и напълнени марки — задължителен твърдосплавен инструмент
Стъклоподсилените и минерално напълнени варианти на инженерните пластмаси съдържат абразивни частици, които бързо изтъпяват стандартен стоманен режещ инструмент. За тях е задължителна употребата на твърдосплавен (карбиден) инструмент — както при грубата, така и при финалната обработка.
Практически съвети
- Използвайте остри инструменти — тъпи ръбове генерират повече топлина и влошават повърхностното качество
- Осигурете добро отвеждане на стружката, за да не се преработва повторно
- При дълбоко пробиване правете чести изтегляния на свредлото за охлаждане и отвеждане на стружката
- Проверявайте конкретните режимни параметри за избрания материал — те се различават значително между отделните видове пластмаса
Често задавани въпроси
Нужно ли е охлаждане с течност при обработка на пластмаси?
По принцип не е задължително както при металите, тъй като повечето технически пластмаси се режат добре на сухо — но за материали, чувствителни към топлина, лека въздушна струя за охлаждане/отвеждане на стружка е добра практика.
Къде мога да намеря точните режимни параметри за конкретен материал?
На страницата ни за технически пластмаси има филтър с препоръки за обработка по материал, плюс пълната изходна таблица като прикачен файл за справка.